Whatsapp
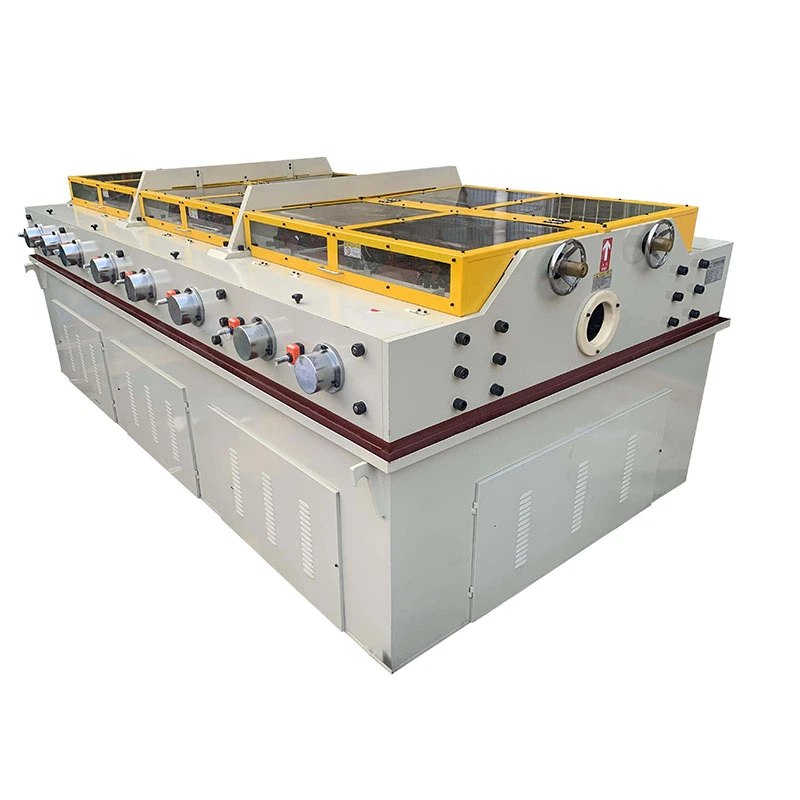
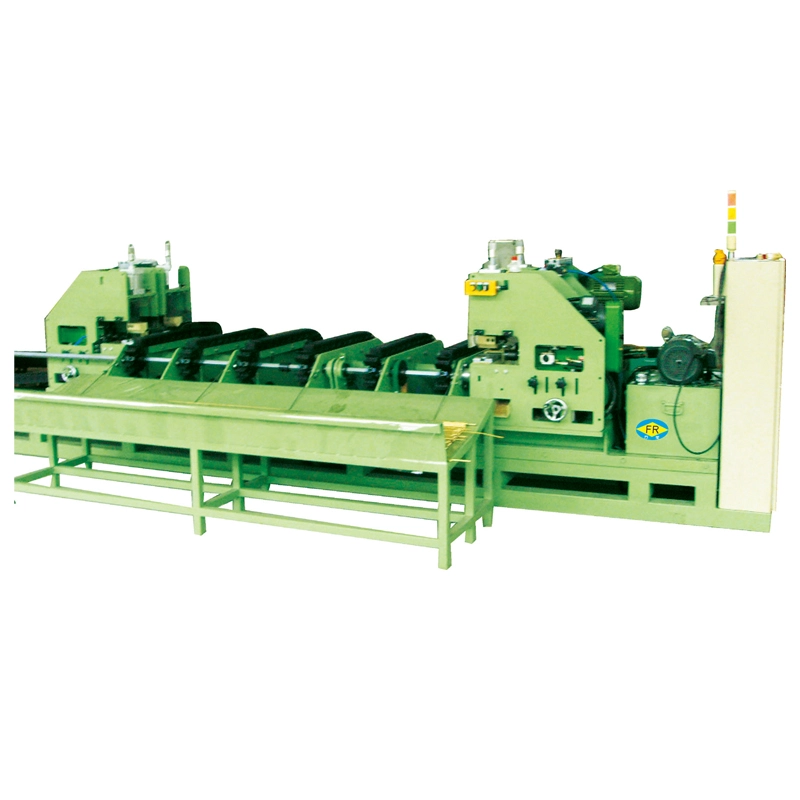
Προσφέρουμε μια ολοκληρωμένη γκάμα εξοπλισμού επεξεργασίας μετάλλων ακριβείας, όπως ίσιωμα, κρύο τράβηγμα, κατάδειξη, λοξότμηση, κοπή, μηχανές έλασης νήματος και μήτρες έλξης, προσαρμοσμένες για υλικά σωλήνων, ράβδων και συρμάτων σε διάφορες βιομηχανίες.
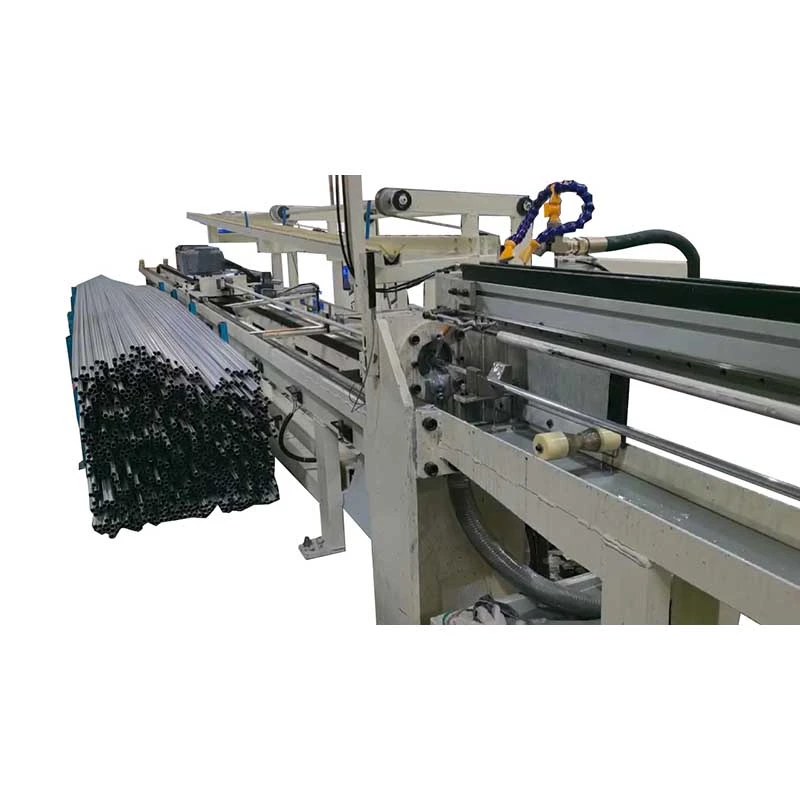
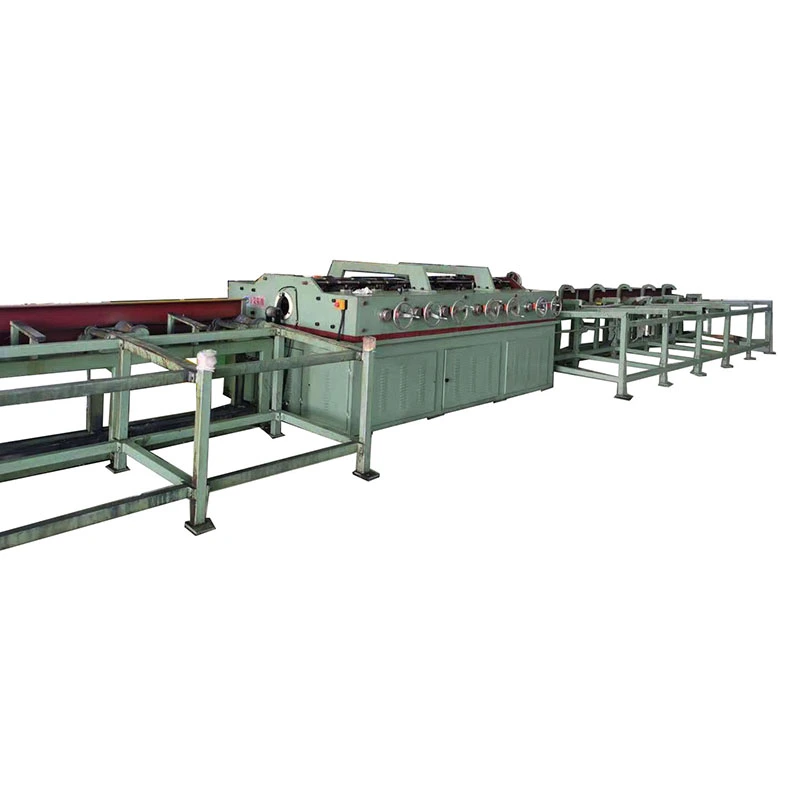
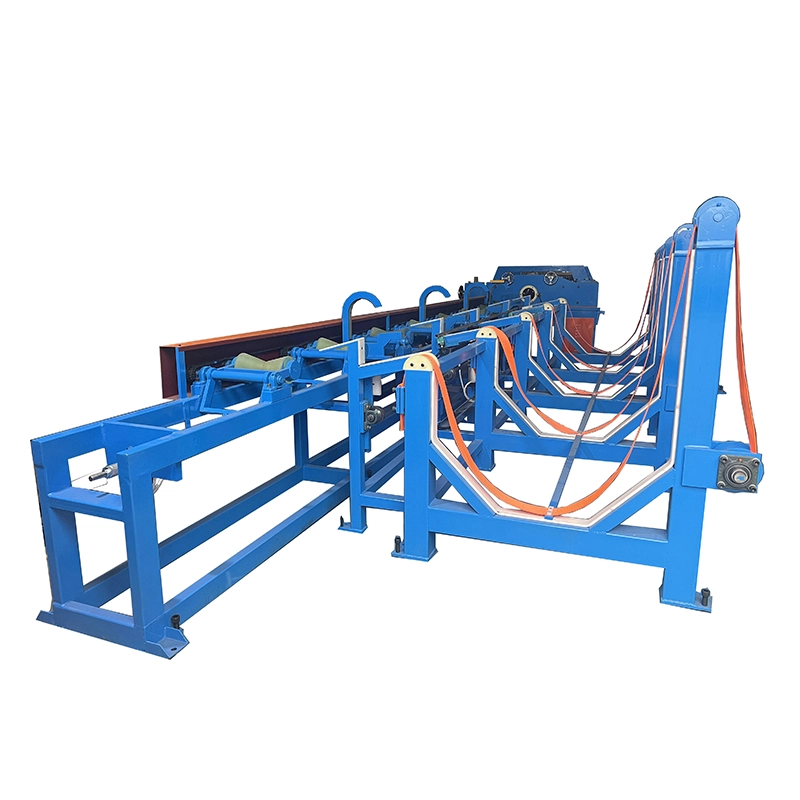
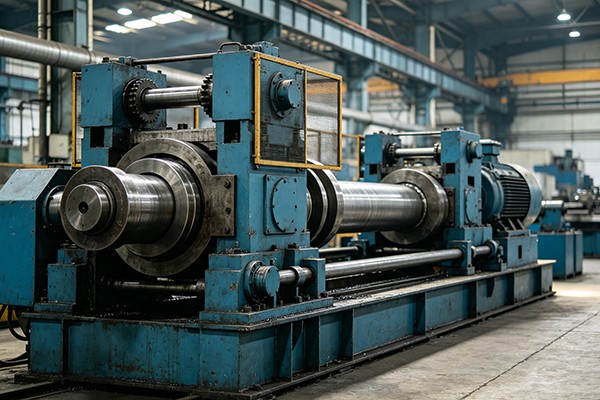
ΟΜηχανή Οριζόντιας Ισιώματος Αλουμινίουείναι μια μηχανή πολλαπλών κυλίνδρων για τη διόρθωση κάμψης και καμπυλότητας σε σωλήνες αλουμινίου, σωλήνες, συμπαγείς ράβδους και προφίλ μετά από εξώθηση, σχεδίαση, θερμική επεξεργασία, κοπή ή χειρισμό. Σε αντίθεση με τον χάλυβα, το αλουμίνιο έχει χαμηλότερη αντοχή διαρροής και πιο μαλακή επιφάνεια, επομένως η δύναμη ευθυγράμμισης, η πίεση του κυλίνδρου, η κατάσταση της επιφάνειας του κυλίνδρου και η ταχύτητα τροφοδοσίας πρέπει να ελέγχονται προσεκτικά.
Η σειρά FR της FangRong περιλαμβάνει 13 τυπικές διαμορφώσεις από FR-20 έως FR-180. Ανάλογα με το μοντέλο, τοισιωτική μηχανή αλουμινίουκαλύπτει διαμέτρους σωλήνων απόφ4 έως φ180 mmκαι συμπαγείς ράβδοι απόφ10 έως φ90 mm. Οι διαμορφώσεις κυλίνδρων κυμαίνονται από 14 έως 20 σετ, με τυπικές προδιαγραφές ευθύτητας από ≤0,3 mm/m και επιλεγμένες διαμορφώσεις που φτάνουν τα ≤0,1 mm/m. Η συνολική εγκατεστημένη ισχύς κυμαίνεται από 3 kW έως 55 kW.
Ο σχεδιασμός του μηχανήματος βασίζεται στη μακροχρόνια εμπειρία μηχανικής ισιώματος και έλξης πάγκου της FangRong. Η εταιρεία ιδρύθηκε το 1998 μέσω μιας κοινοπραξίας με έναν Ταϊβανέζο κατασκευαστή με εμπειρία στον εξοπλισμό ισιώματος και έγινε εξ ολοκλήρου ιδιοκτησία το 2013.


Η σειρά FR χρησιμοποιεί ελεγχόμενη αντίστροφη κάμψη μέσω πολλαπλών σετ κυλίνδρων. Αντί να διορθωθεί ολόκληρη η κάμψη σε ένα σημείο, το τεμάχιο κατευθύνεται μέσω διαδοχικών σημείων διόρθωσης έτσι ώστε η υπολειπόμενη καμπυλότητα να μειώνεται σταδιακά.
Για προϊόντα αλουμινίου, η ρύθμιση του κυλίνδρου είναι ιδιαίτερα σημαντική. Η υπερβολική πίεση μπορεί να αφήσει σημάδια κυλίνδρων ή να προκαλέσει αντίστροφη κάμψη, ενώ η ανεπαρκής πίεση μπορεί να αφήσει υπολειπόμενη καμπυλότητα. Η απαιτούμενη ρύθμιση εξαρτάται από το κράμα, την ιδιοσυγκρασία, τη διάμετρο, το πάχος του τοιχώματος, την αρχική παραμόρφωση και την καθορισμένη ευθύτητα.
Το κατεργαζόμενο τεμάχιο εισέρχεται πρώτα μέσω ενός ευθυγραμμισμένου οδηγού και μετά περνά μέσα από τους κυλίνδρους ισιώματος. Κάθε θέση κυλίνδρου εφαρμόζει μια ελεγχόμενη ποσότητα παραμόρφωσης. Ο αριθμός των σετ κυλίνδρων παρέχει πρόσθετα σημεία διόρθωσης, γι' αυτό οι διαμορφώσεις κυλίνδρων υψηλότερου επιπέδου επιλέγονται συνήθως όταν απαιτείται πιο σφιχτή ευθύτητα.
Τα μοντέλα FR-76 και μεγαλύτερα παρέχουν μεταβλητό έλεγχο ταχύτητας έως και 60 m/min. Τα μοντέλα FR-50 και μικρότερα χρησιμοποιούν επιλέξιμες ταχύτητες 9, 18, 27 και 45 m/min. Η κατάλληλη ταχύτητα εργασίας θα πρέπει να καθορίζεται σύμφωνα με την ποιότητα αλουμινίου, τη γεωμετρία του προϊόντος, τον στόχο ευθύτητας και τις απαιτήσεις επιφάνειας αντί να λειτουργεί απλώς με τη μέγιστη διαθέσιμη ταχύτητα.
Τα προϊόντα αλουμινίου μπορούν να αφήσουν μια γραμμή εξώθησης ή τραβήγματος με τόξο, τοπική καμπυλότητα ή παραμόρφωση που προκαλείται κατά την ψύξη, τη θερμική επεξεργασία, την κοπή, την αποθήκευση ή τη μεταφορά. Αυτά τα ελαττώματα γίνονται πιο αισθητά όταν το υλικό εισέρχεται σε κατεργασία CNC, συγκόλληση, κάμψη, ανοδίωση ή συναρμολόγηση.
Για τους σωλήνες αλουμινίου με λεπτό τοίχωμα, η πρόκληση δεν είναι μόνο η ευθύτητα. Η υπερβολική πίεση του κυλίνδρου μπορεί να επηρεάσει τη στρογγυλότητα ή να αφήσει ορατά σημάδια στην επιφάνεια. Για σκληρά κράματα όπως τα 6061 και 7075, η απαιτούμενη δύναμη διόρθωσης είναι υψηλότερη από ό,τι για μαλακότερες ποιότητες εμπορικής καθαρότητας. Για αρχιτεκτονικά προϊόντα όπως τα προφίλ 6063, η εμφάνιση της επιφάνειας μπορεί να είναι εξίσου σημαντική με την ευθύτητα των διαστάσεων.
Αυτός είναι ο λόγος για τον οποίο έναμηχάνημα ισιώματος σωλήνων αλουμινίουπρέπει να επιλέγεται από την πραγματική γκάμα προϊόντων και όχι μόνο από τη διάμετρο. Το κράμα, η ιδιοσυγκρασία, το πάχος τοιχώματος, η αρχική κάμψη, η ευθύτητα του στόχου και η αποδεκτή κατάσταση της επιφάνειας επηρεάζουν την τελική διαμόρφωση του μηχανήματος.
Η σειρά FR διατίθεται με σετ κυλίνδρων 14, 15, 16, 17 ή 20. Περισσότερα σετ κυλίνδρων παρέχουν περισσότερα σημεία διόρθωσης και χρησιμοποιούνται γενικά όπου απαιτείται αυστηρότερη προδιαγραφή ευθύτητας.
Για παράδειγμα, το FR-50 με 20 κυλίνδρους καθορίζεται σε ≤0,1 mm/m, ενώ αρκετές διαμορφώσεις 17 κυλίνδρων καθορίζονται στα ≤0,2 mm/m. Οι τυπικές διαμορφώσεις 14 κυλίνδρων γενικά καθορίζονται σε ≤0,3 mm/m. Τα πραγματικά αποτελέσματα εξακολουθούν να εξαρτώνται από την κατάσταση του τεμαχίου εργασίας και τη ρύθμιση του μηχανήματος, επομένως οι πελάτες με αυστηρές ανοχές θα πρέπει να πραγματοποιήσουν μια δειγματοληπτική δοκιμή πριν οριστικοποιήσουν τη διαμόρφωση.
Η επιλογή μοντέλου θα πρέπει να ξεκινά από την πραγματική γκάμα παραγωγής. Ελέγξτε τη μεγαλύτερη και μικρότερη διάμετρο σωλήνα ή ράβδου, το πάχος του τοιχώματος του σωλήνα, το κράμα αλουμινίου και τη σκληρότητα, την απαιτούμενη ευθύτητα, την ταχύτητα παραγωγής και τις απαιτήσεις επιφάνειας. Ένα μεγαλύτερο μηχάνημα δεν είναι αυτόματα η καλύτερη επιλογή εάν το μεγαλύτερο μέρος της παραγωγής αποτελείται από προϊόντα μικρού ή λεπτού τοιχώματος.
| Μοντέλο | Max Tube Ø (mm) | Ελάχιστος σωλήνας Ø (mm) | Max Bar Ø (mm) | Ευθύτητα (mm/m) | Σετ κυλίνδρων | Ταχύτητα (m/min) | Συνολική ισχύς (kW) | Βάρος (kg) | Διαστάσεις Μ×Π×Υ (mm) |
| FR-180 (17 κύλινδροι) | φ180 | φ60 | φ90 | ≤0,3 | 17 | --- | 55 | 25.000 | 4200×1800×1500 |
| FR-150 (17 κύλινδροι) | φ150 | φ58 | φ70 | ≤0,3 | 17 | --- | 30/37 | 12.000 | 4100×2280×1700 |
| FR-120 (14 κύλινδροι) | φ120×T3.0 | φ38 | φ50 | ≤0,3 | 14 | --- | 30 | 9.000 | 3250×1450×1250 |
| FR-100 (14 κύλινδροι) | φ89×Τ3.0 | φ28 | φ32 | ≤0,3 | 14 | 0-60 | 15 | 5.000 | 2350×1560×1160 |
| FR-100 (17 κύλινδροι) | φ89×Τ3.0 | φ28 | φ32 | ≤0,2 | 17 | 0-60 | 18 | 5.000 | 2700×1560×1160 |
| FR-76 (14 κύλινδροι) | φ60×Τ3.0 | φ16 | φ22 | ≤0,3 | 14 | 0-60 | 11 | 2.500 | 2250×1560×1160 |
| FR-76 (17 κύλινδροι) | φ76×Τ3.0 | φ18 | φ25 | ≤0,2 | 17 | 0-60 | 15 | 3.500 | 2560×1560×1160 |
| FR-76 (20 κύλινδροι) | φ76×Τ3.0 | φ18 | φ25 | ≤0,2 | 20 | 0-60 | 15 | 5.400 | 3250×1500×1250 |
| FR-50 (14 κύλινδροι) | φ30/φ45×T2,0 | φ8/φ13 | φ16 | ≤0,3 | 14 | 18/9/27/45 | 7.5 | 1.500 | 1750×1120×1040 |
| FR-50 (20 κύλινδροι) | φ30/φ45×T2,0 | φ8/φ13 | φ16 | ≤0,1 | 20 | 18/9/27/45 | 7.5 | 2.000 | 2200×1120×1040 |
| FR-25 (14 κύλινδροι) | φ25 | φ6 | φ12 | ≤0,3 | 14 | 18/9/27/45 | 4 | 1.000 | 1300×900×950 |
| FR-25 (16 κύλινδροι) | φ25 | φ6 | φ12 | ≤0,2 | 16 | 18/9/27/45 | 4 | 1.100 | 1800×1100×950 |
| FR-20 (15 κύλινδροι) | φ16×Τ2.0 | φ4 | φ10 | ≤0,3 | 15 | 18/9/27/45 | 3 | 700 | 1100×1050×950 |
Tυποδεικνύει πάχος τοιχώματος σωλήνα. Τα μοντέλα FR-50 και μικρότερα χρησιμοποιούν επιλέξιμες ταχύτητες 9/18/27/45 m/min, ενώ το FR-76 και τα μεγαλύτερα μοντέλα που αναφέρονται παραπάνω παρέχουν έλεγχο μεταβλητής ταχύτητας 0-60 m/min. Οι επιλογές επιφάνειας κυλίνδρων μπορούν να καθοριστούν σύμφωνα με το απαιτούμενο φινίρισμα επιφάνειας αλουμινίου.
Οι σωλήνες αλουμινίου που χρησιμοποιούνται σε συμπυκνωτές, εξατμιστές, συγκροτήματα ψύξης και συστήματα θερμικής διαχείρισης αυτοκινήτων ενδέχεται να απαιτούν ίσιωμα μετά την εξώθηση ή την κοπή. Η ελεγχόμενη διόρθωση κυλίνδρων βοηθά στη διατήρηση της γεωμετρίας που απαιτείται για την επακόλουθη κάμψη, ένωση, συγκόλληση ή συναρμολόγηση.
Τυπικές εφαρμογές περιλαμβάνουν σωλήνες ψύξης αλουμινίου, σωλήνες θερμικής διαχείρισης μπαταρίας, δομικούς σωλήνες και εξωθημένες ράβδους. Για αυτά τα προϊόντα, η ευθύτητα πρέπει να λαμβάνεται υπόψη μαζί με το πάχος του τοιχώματος του σωλήνα, τη στρογγυλότητα και την κατάσταση της επιφάνειας.
Οι σωλήνες και τα προφίλ 6063 που χρησιμοποιούνται για χειρολισθήρες, κουφώματα, προσόψεις και διακοσμητικές κατασκευές συχνά απαιτούν καθαρή επιφάνεια μετά το ίσιωμα, επειδή η ανοδίωση ή η επίστρωση δεν θα κρύψουν τα σημάδια του κυλίνδρου. Επομένως, η διαμόρφωση του κυλίνδρου και η επιφάνεια επαφής θα πρέπει να επιλέγονται έχοντας κατά νου τη διαδικασία φινιρίσματος κατάντη.
Το μηχάνημα μπορεί να χρησιμοποιηθεί για ράβδους αλουμινίου, αγωγούς, προφίλ και άλλα εξωθημένα προϊόντα που χρειάζονται διόρθωση πριν από την κατεργασία, την κοπή, τη συναρμολόγηση ή περαιτέρω διαμόρφωση. Εναμηχάνημα ισιώματος ράβδων αλουμινίουη διαμόρφωση μπορεί να επιλεγεί για συμπαγείς στρογγυλές ράβδους εντός του ισχύοντος εύρους διαμέτρου.
Η σειρά FR διατίθεται με διαφορετικές διαμορφώσεις κυλίνδρων και εύρος εργασίας. Το σωστό μοντέλο εξαρτάται κυρίως από τη διάμετρο σωλήνα ή ράβδου, το πάχος του τοιχώματος, την απαιτούμενη ευθύτητα και την ταχύτητα παραγωγής. Η σύγκριση παρακάτω δείχνει τις πρακτικές διαφορές μεταξύ των κύριων διαμορφώσεων.
| Διαμόρφωση | Τυπικά μοντέλα | Σειρά τεμαχίου εργασίας | Ευθύτητα | Ταχύτητα | Κατάλληλο για |
|---|---|---|---|---|---|
| 14 Ρολό | FR-25, FR-50, FR-76, FR-100, FR-120 | Μικροί έως μεγάλοι σωλήνες και ράβδοι αλουμινίου | Τυπικά ≤0,3 mm/m | Έως 0–60 m/min στα κατάλληλα μοντέλα | Γενική παραγωγή, τυπικές απαιτήσεις ευθύτητας, παραγωγή μικτού μεγέθους |
| 15 Ρολό | FR-20 | Σωλήνας Ø4–16 mm; ράβδος Ø10 mm | ≤0,3 mm/m | 18/9/27/45 m/min | Σωλήνες και ράβδοι αλουμινίου μικρής διαμέτρου |
| 16 Ρολό | FR-25 | Σωλήνας Ø6–25 mm; ράβδος Ø12 mm | ≤0,2 mm/m | 18/9/27/45 m/min | Μικρότεροι σωλήνες που απαιτούν μεγαλύτερη ευθύτητα |
| 17 Κύλινδρος | FR-76, FR-100, FR-150, FR-180 | Σωλήνες και ράβδοι αλουμινίου μεσαίου έως μεγάλου μεγέθους | Έως ≤0,2 mm/m σε επιλεγμένα μοντέλα | 0–60 m/min στο FR-76 και άνω όπου καθορίζεται | Υψηλότερες απαιτήσεις ευθύτητας και συνεχής παραγωγή |
| 20 Ρολό | FR-50, FR-76 | Σωλήνας Ø18–76 mm; ράβδος Ø16–25 mm | ≤0,1–0,2 mm/m ανάλογα με το μοντέλο | 9/18/27/45 ή 0–60 m/min ανάλογα με το μοντέλο | Ίσιωμα ακριβείας όπου απαιτείται πιο σφιχτή ευθύτητα |
Μια διαμόρφωση 14 κυλίνδρων είναι γενικά κατάλληλη όταν η τυπική ευθύτητα είναι επαρκής και η ευελιξία παραγωγής είναι πιο σημαντική από την επίτευξη της πιο σφιχτής δυνατής ευθύτητας. Μια διαμόρφωση 17 κυλίνδρων παρέχει πιο ελεγχόμενη ανάστροφη κάμψη και επιλέγεται συνήθως όταν ο πελάτης χρειάζεται πιο αυστηρή ευθύτητα σε μεσαίους ή μεγαλύτερους σωλήνες αλουμινίου.
Για εφαρμογές που απαιτούν την πιο σφιχτή ευθύτητα εντός της περιοχής FR, μια διαμόρφωση 20 κυλίνδρων μπορεί να παρέχει πρόσθετα σημεία διόρθωσης κατά μήκος του τεμαχίου εργασίας. Για παράδειγμα, ο κύλινδρος FR-50 (κύλινδρος 20) καθορίζεται σε ≤0,1 mm/m, ενώ ο FR-76 (κύλινδρος 20) ορίζεται σε ≤0,2 mm/m. Τα πραγματικά αποτελέσματα εξακολουθούν να εξαρτώνται από το κράμα, την ιδιοσυγκρασία, τη γεωμετρία του σωλήνα, το πάχος του τοιχώματος, την αρχική παραμόρφωση, τη ρύθμιση του κυλίνδρου και την ταχύτητα παραγωγής.
| Παράγοντας | Σωλήνες Αλουμινίου | Στερεές μπάρες αλουμινίου |
|---|---|---|
| Δομή τεμαχίου εργασίας | Κοίλο τμήμα με πάχος τοιχώματος που επηρεάζει την παραμόρφωση | Στερεό τμήμα με μεγαλύτερη αντοχή στην κάμψη |
| Συντελεστής επιλογής κλειδιού | Εξωτερική διάμετρος και πάχος τοιχώματος | Διάμετρος ράβδου |
| Επιφανειακή ανησυχία | Υψηλότερος κίνδυνος σημάδια κυλίνδρων σε πιο μαλακές επιφάνειες | Η επιφανειακή σήμανση πρέπει ακόμα να ελέγχεται για τις έτοιμες ράβδους |
| Ρύθμιση ισιώματος | Η πίεση του κυλίνδρου πρέπει να ταιριάζει με το πάχος του κράματος, της ιδιοσυγκρασίας και του τοιχώματος | Η πίεση του κυλίνδρου καθορίζεται κυρίως από τη διάμετρο, την κατάσταση του υλικού και την αρχική κάμψη |
Μην επιλέγετε το μηχάνημα μόνο με τη μέγιστη διάμετρο. Για έναν σωλήνα αλουμινίου, δώστε την εξωτερική διάμετρο, το πάχος του τοιχώματος, το κράμα και την ιδιοσυγκρασία, την αρχική ευθύτητα, την απαιτούμενη ευθύτητα μετά τη διόρθωση και την στοχευόμενη ταχύτητα παραγωγής. Για συμπαγείς ράβδους, δώστε τη διάμετρο της ράβδου, το κράμα και την ιδιοσυγκρασία, την αρχική κάμψη και την τελική ευθύτητα.
Όταν δύο μοντέλα μπορούν να καλύψουν την ίδια διάμετρο τεμαχίου εργασίας, η απόφαση θα πρέπει να βασίζεται στην απαιτούμενη ευθύτητα και συνθήκες παραγωγής. Για παράδειγμα, ένα μοντέλο 14 κυλίνδρων μπορεί να επαρκεί για ≤0,3 mm/m, ενώ μια διαμόρφωση 16, 17 ή 20 κυλίνδρων μπορεί να είναι πιο κατάλληλη όταν η διαδικασία απαιτεί αυστηρότερη ευθύτητα.
Ιδρύθηκε το 1998
Η FangRong ειδικεύεται στον εξοπλισμό ισιώματος και έλξης πάγκων από το 1998. Η εταιρεία αρχικά λειτούργησε ως κοινοπραξία με έναν Ταϊβανέζο κατασκευαστή και έγινε εξ ολοκλήρου ιδιοκτησία το 2013.
Δύο Βιομηχανικές Εγκαταστάσεις
Η Dongguan Fangrong Metallurgical Equipment Co., Ltd. και η Yangjiang Fangrong Machinery Co., Ltd. παρέχουν παραγωγική ικανότητα για ίσιωμα και σχετικό εξοπλισμό επεξεργασίας μετάλλων.
Δοκιμή μηχανής πριν από την αποστολή
Οι μηχανές μπορούν να δοκιμαστούν υπό συνθήκες αδράνειας και φόρτωσης πριν από την αποστολή. Όπου είναι διαθέσιμα δείγματα πελατών, οι δοκιμές μπορεί να περιλαμβάνουν ευθύτητα, ευθυγράμμιση κυλίνδρων, κραδασμούς μηχανής, ρεύμα κινητήρα, κατάσταση επιφάνειας και σταθερότητα λειτουργίας.
Μηχανική με βάση το πραγματικό προϊόν
Για έναοριζόντια ισιωτική μηχανή αλουμινίου, τα δεδομένα προϊόντος του πελάτη καθορίζουν τη διαμόρφωση του κυλίνδρου, το εύρος εργασίας, την ταχύτητα και τις απαιτήσεις επεξεργασίας επιφάνειας. Το FangRong μπορεί να αξιολογήσει τις απαιτήσεις ποιότητας αλουμινίου, διαμέτρου, πάχους τοιχώματος, ιδιοσυγκρασίας, στόχου ευθύτητας και παραγωγής προτού προτείνει ένα μοντέλο.
Εγκατάσταση και Τεχνική Υποστήριξη
Διατίθενται σχέδια θεμελίωσης, υποστήριξη θέσης σε λειτουργία, εκπαίδευση χειριστή, προμήθεια ανταλλακτικών και απομακρυσμένη αντιμετώπιση προβλημάτων. Μπορεί επίσης να κανονιστεί υποστήριξη εγκατάστασης επί τόπου όταν απαιτείται.
Μηχανική:Η διαμόρφωση του μηχανήματος καθορίζεται από τις διαστάσεις του προϊόντος, την ποιότητα αλουμινίου, τις απαιτήσεις ευθύτητας, την ταχύτητα και τις απαιτήσεις επιφάνειας.
Μηχανική κατεργασία:Οι κύλινδροι, οι άξονες, τα πλαίσια, τα γρανάζια και άλλα κρίσιμα εξαρτήματα επεξεργάζονται και επιθεωρούνται σύμφωνα με το σχέδιο του μηχανήματος.
Συνέλευση:Τα συγκροτήματα κυλίνδρων, τα εξαρτήματα μετάδοσης, τα ηλεκτρικά συστήματα, το PLC και το HMI ενσωματώνονται και ελέγχονται κατά τη συναρμολόγηση.
Δοκιμή:Η λειτουργία του μηχανήματος, η ευθυγράμμιση κυλίνδρων, η απόδοση ευθυγράμμισης, οι κραδασμοί, η ηλεκτρική ασφάλεια και άλλες καθορισμένες παράμετροι επιθεωρούνται πριν από την αποστολή.
Τελική επιθεώρηση:Οι απαιτήσεις του πελάτη και τα αποτελέσματα των δοκιμών εξετάζονται πριν από τη συσκευασία εξαγωγής.
ISO 9001:2015Η πιστοποίηση διαχείρισης ποιότητας υποστηρίζει τις τεκμηριωμένες διαδικασίες παραγωγής και ποιοτικού ελέγχου της εταιρείας. Η σειρά FR είναι επίσης διαθέσιμη με πιστοποίηση CE για ισχύοντα μοντέλα και αγορές. Η επιθεώρηση SGS και η τεκμηρίωση διπλωμάτων ευρεσιτεχνίας μπορούν να παρέχονται όπου απαιτείται για την αξιολόγηση του έργου.
Τα μηχανήματα προετοιμάζονται για αποστολή εξαγωγής με κατάλληλη προστασία για μηχανικά εξαρτήματα, ηλεκτρικά συστήματα και εκτεθειμένες επιφάνειες. Οι ρυθμίσεις συσκευασίας και αποστολής μπορούν να επιβεβαιωθούν ανάλογα με το μέγεθος του μηχανήματος, τον προορισμό και τη μέθοδο μεταφοράς.
Η σειρά FR μπορεί να διαμορφωθεί για κοινά κράματα αλουμινίου συμπεριλαμβανομένων των 1050, 1060, 1100, 3003, 5052, 6061, 6063, 6082, 7075 και άλλων ποιοτήτων. Επειδή η αντοχή διαρροής και η θερμοκρασία διαφέρουν σημαντικά μεταξύ των κραμάτων, η τελική ρύθμιση του κυλίνδρου θα πρέπει να βασίζεται στο πραγματικό υλικό και όχι στον χαρακτηρισμό του κράματος μόνο.
Οι κύριοι παράγοντες είναι η απαιτούμενη ευθύτητα, η γεωμετρία του προϊόντος, η κατάσταση του υλικού και το εύρος παραγωγής. Περισσότερα σετ κυλίνδρων παρέχουν περισσότερα σημεία διόρθωσης και γενικά προτιμώνται για αυστηρότερες απαιτήσεις ευθύτητας. Για παράδειγμα, το FR-50 με 20 κυλίνδρους καθορίζεται σε ≤0,1 mm/m, ενώ οι τυπικές διαμορφώσεις 14 κυλίνδρων καθορίζονται γενικά σε ≤0,3 mm/m.
Εξαρτάται από τη γεωμετρία του σωλήνα, το κράμα, την ιδιοσυγκρασία, τις απαιτήσεις επιφάνειας και τη διαμόρφωση του κυλίνδρου. Το αλουμίνιο είναι σχετικά μαλακό, επομένως η υπερβολική πίεση ή οι ακατάλληλες επιφάνειες κυλίνδρων μπορεί να προκαλέσουν σημάδια. Για σωλήνες που είναι κρίσιμοι για την εμφάνιση, το υλικό του κυλίνδρου και η κατάσταση της επιφάνειας πρέπει να επιβεβαιώνονται κατά την επιλογή μηχανής και τη δοκιμή δειγμάτων.
Ναι, με την προϋπόθεση ότι τα μεγέθη εμπίπτουν στο καθορισμένο εύρος εργασίας του μηχανήματος και η διαμόρφωση εργαλείων και κυλίνδρων είναι κατάλληλα. Εάν το εύρος παραγωγής καλύπτει ουσιαστικά διαφορετικές διαμέτρους ή πάχη τοιχωμάτων, το απαιτούμενο εύρος ρύθμισης θα πρέπει να ελεγχθεί πριν από την παραγγελία.
Ναί. Συνιστάται η δοκιμή δειγμάτων όταν το προϊόν έχει στενή ανοχή ευθύτητας, λεπτό τοίχωμα, απαιτητικό φινίρισμα επιφάνειας ή κράμα που δεν έχει προηγουμένως υποστεί επεξεργασία στην επιλεγμένη διαμόρφωση. Τα αποτελέσματα των δοκιμών μπορούν να χρησιμοποιηθούν για την επιβεβαίωση του μοντέλου του μηχανήματος, της διάταξης του κυλίνδρου, της ταχύτητας και των ρυθμίσεων διόρθωσης πριν από την αποστολή.
Παρέχετε το κράμα αλουμινίου και τη θερμοκρασία, τον τύπο σωλήνα ή ράβδου, την ελάχιστη και μέγιστη διάμετρο, το πάχος του τοιχώματος του σωλήνα όπου ισχύει, την αρχική ευθύτητα, την απαιτούμενη τελική ευθύτητα, την απαίτηση ποιότητας επιφάνειας και την αναμενόμενη ταχύτητα παραγωγής. Αυτές οι λεπτομέρειες επαρκούν για μια αρχική σύσταση μηχανήματος και αξιολόγηση χωρητικότητας.
Διεύθυνση
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Τηλ
ΗΛΕΚΤΡΟΝΙΚΗ ΔΙΕΥΘΥΝΣΗ