Whatsapp
Προσφέρουμε μια ολοκληρωμένη γκάμα εξοπλισμού επεξεργασίας μετάλλων ακριβείας, όπως ίσιωμα, κρύο τράβηγμα, κατάδειξη, λοξότμηση, κοπή, μηχανές έλασης νήματος και μήτρες έλξης, προσαρμοσμένες για υλικά σωλήνων, ράβδων και συρμάτων σε διάφορες βιομηχανίες.
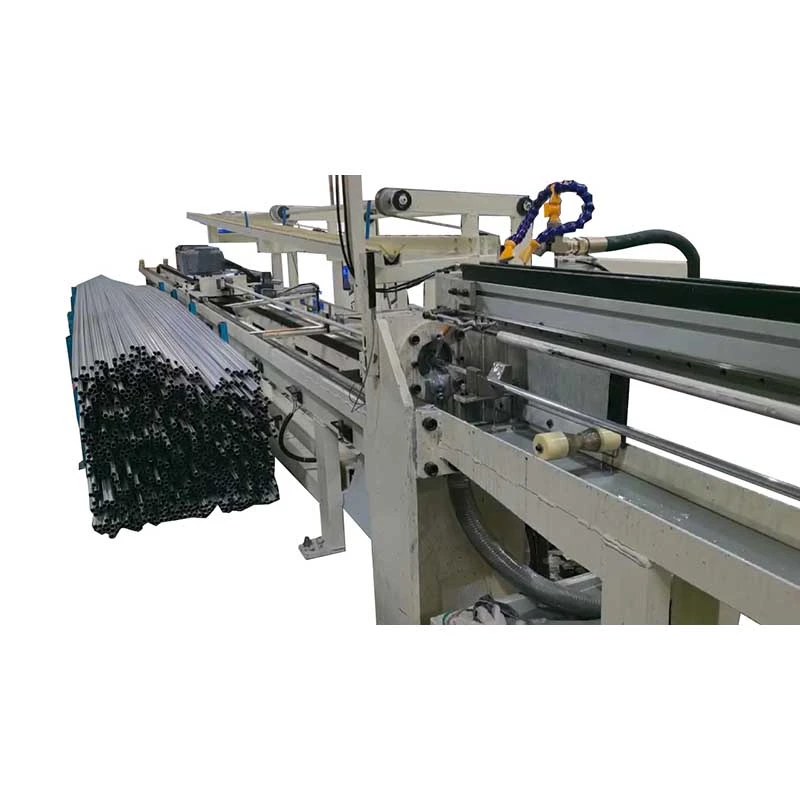
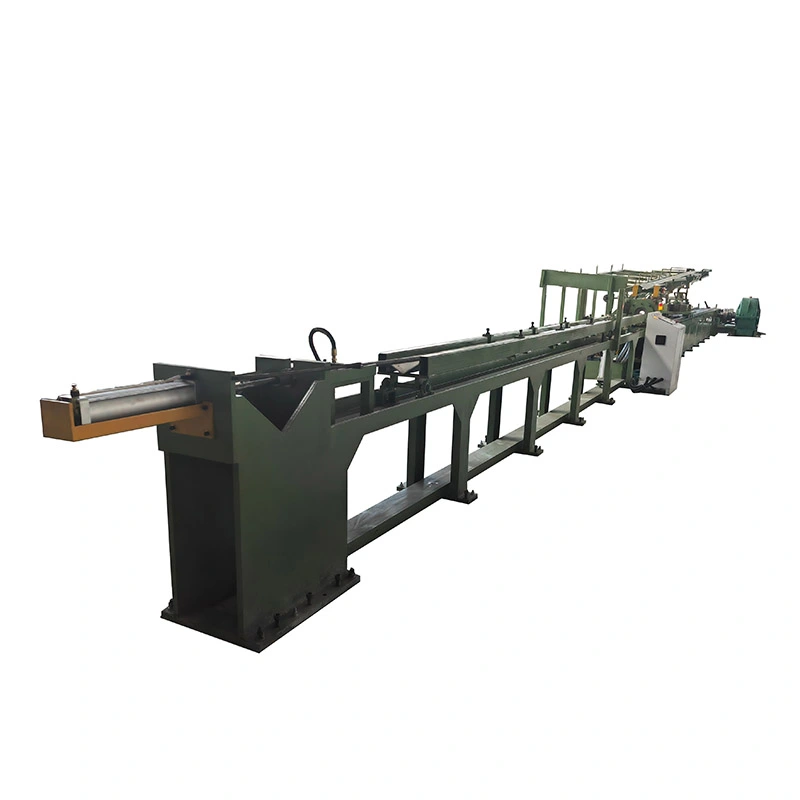
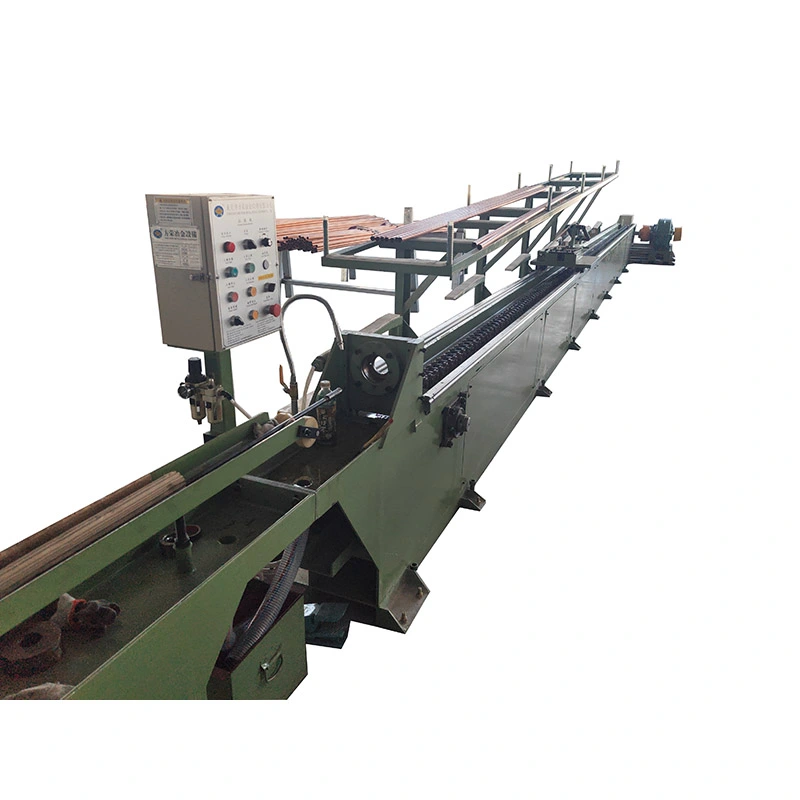
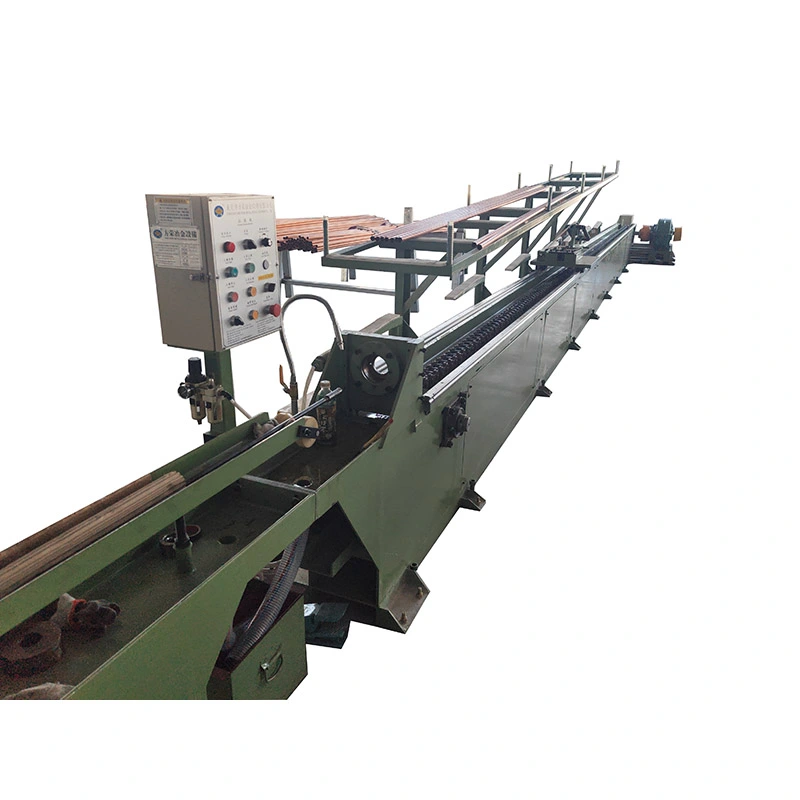
ΟΨυχρή μηχανή σχεδίασης αλυσίδας ράβδωνείναι ένας μηχανικός πάγκος έλξης που έχει σχεδιαστεί για να έλκει συμπαγείς στρογγυλές ράβδους μέσα από μια μήτρα ακριβείας σε θερμοκρασία δωματίου. Η σειρά FR χρησιμοποιεί αλυσίδα, κιβώτιο ταχυτήτων και φορείο έλξης για να παρέχει ελεγχόμενη δύναμη έλξης χωρίς την υδραυλική μονάδα ισχύος που απαιτείται από τους υδραυλικούς πάγκους έλξης.
Η τυπική σειρά περιλαμβάνειFR-16 έως FR-250, καλύπτοντας δυνάμεις έλξης από7 έως 1000 kN. Ανάλογα με το υλικό, το μέγεθος της ράβδου, το πρόγραμμα μείωσης και τη διάταξη εργαλείων, ένα μηχάνημα μπορεί να σχεδιάσει1 έως 5 ράβδοι παράλληλα. Η μέγιστη αναγραφόμενη ταχύτητα σχεδίασης φτάνει28 m/min, καθιστώντας τη διαμόρφωση της αλυσίδας ιδιαίτερα κατάλληλη για επαναλαμβανόμενη παραγωγή ράβδων όπου ο χρόνος κύκλου έχει άμεση επίδραση στην έξοδο.
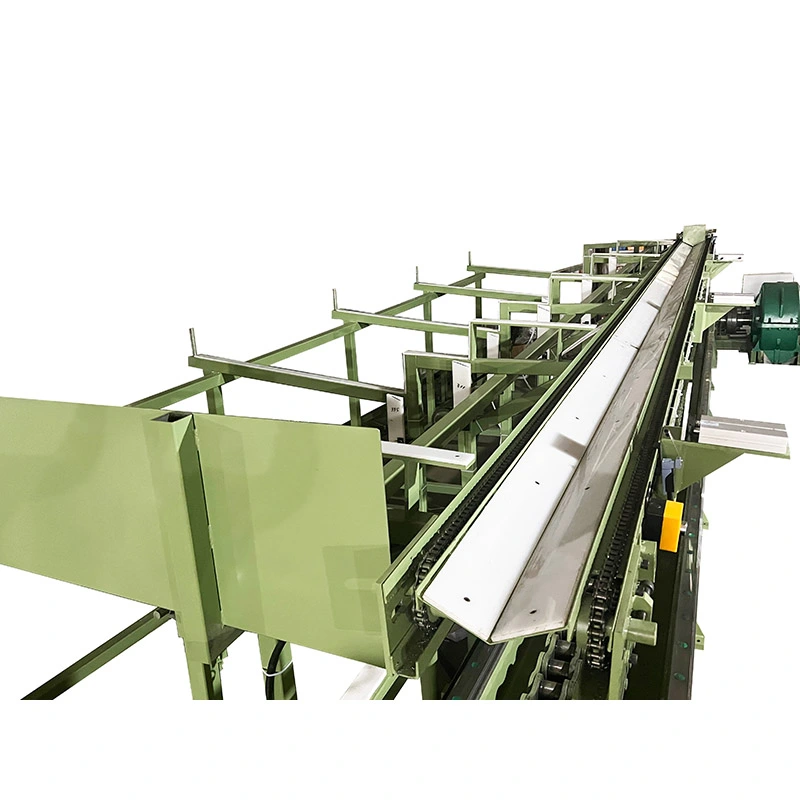
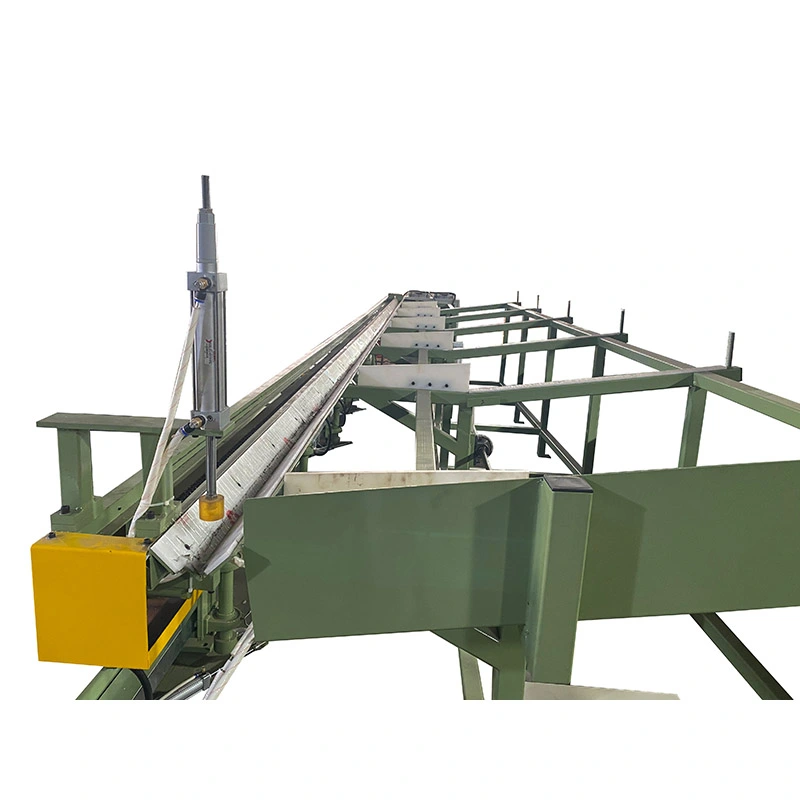
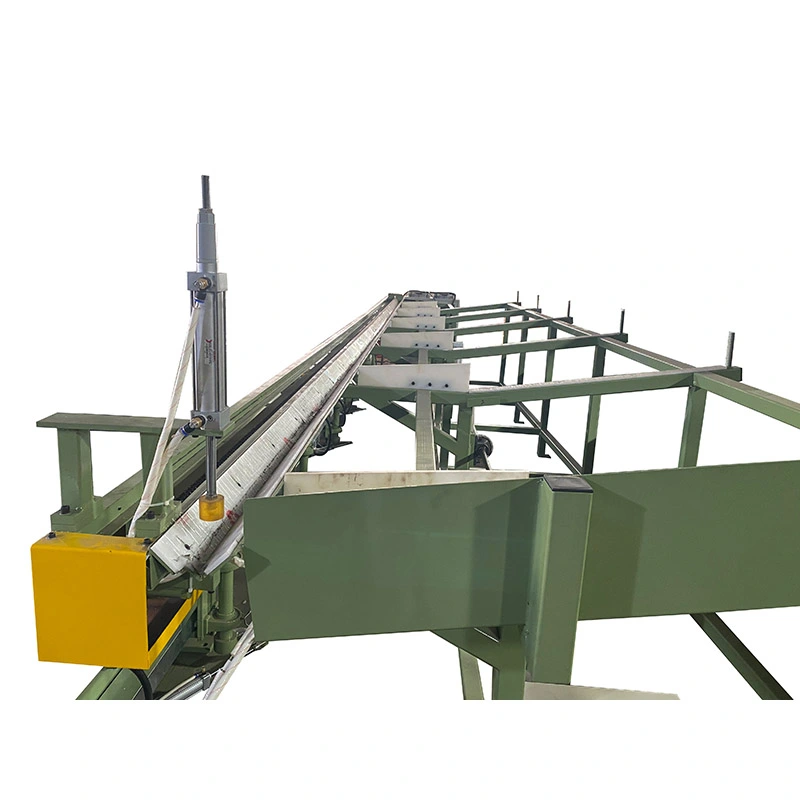
Πριν από το σχέδιο, το άκρο της ράβδου είναι αιχμηρό ή με άλλο τρόπο μειώνεται έτσι ώστε να μπορεί να περάσει μέσα από τη μήτρα. Η προετοιμασμένη ράβδος είναι τοποθετημένη στην πλευρά τροφοδοσίας, το μυτερό άκρο περνά μέσα από τη μήτρα και το φορείο έλξης πιάνει τη ράβδο. Ο κύριος κινητήρας κινεί το κιβώτιο ταχυτήτων και την αλυσίδα, μετακινώντας το φορείο κατά μήκος των σιδηροτροχιών οδήγησης και τραβώντας τη ράβδο μέσα από τη μήτρα.
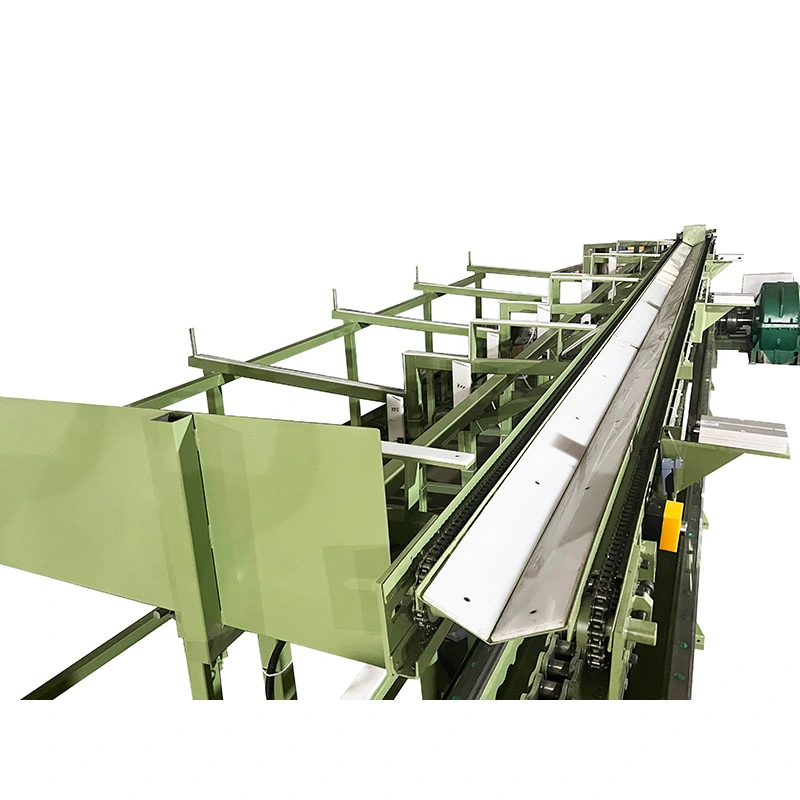
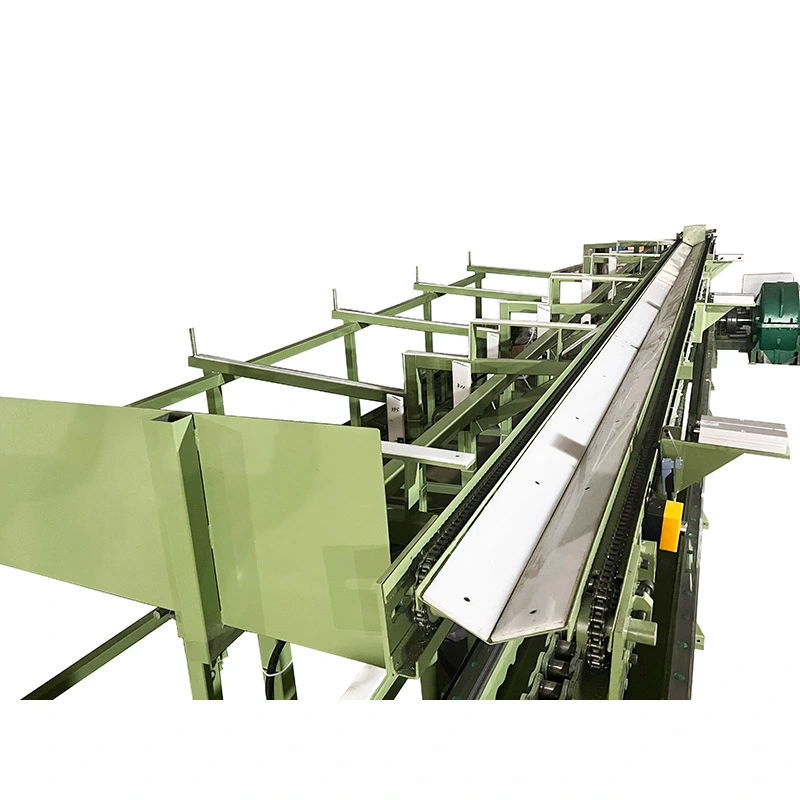
Στο τέλος της διαδρομής, ο φορέας επιστρέφει στην αρχική του θέση χρησιμοποιώντας τον ξεχωριστό οδηγό επιστροφής. Η γραμμένη γραμμή μπορεί στη συνέχεια να αφαιρεθεί χειροκίνητα ή να μεταφερθεί στην επόμενη λειτουργία από ένα προαιρετικό σύστημα λήψης.
Το βήμα της αλυσίδας, το κιβώτιο ταχυτήτων και ο κινητήρας επιλέγονται σύμφωνα με την απαιτούμενη δύναμη έλξης. Αυτό έχει σημασία κατά την επεξεργασία μεγαλύτερων ή υψηλότερης αντοχής ράβδων: ένας μικρότερος δίσκος μπορεί να περιορίσει τη χρησιμοποιήσιμη δύναμη, ενώ η υπερβολική χωρητικότητα του μηχανήματος προσθέτει περιττό κόστος εξοπλισμού.
Το κρύο σχέδιο επιλέγεται συνήθως όταν το υλικό ράβδων θερμής έλασης, σφυρηλάτησης ή εξώθησης δεν παρέχει τη συνοχή διαστάσεων ή την κατάσταση της επιφάνειας που απαιτείται από το τελικό προϊόν. Η μήτρα μειώνει τη διατομή ενώ αυξάνει τη συνοχή των διαστάσεων και προκαλεί σκλήρυνση εργασίας.
Για εφαρμογές όπως άξονες, πείροι και κοντάκι στερέωσης ακριβείας, η διάμετρος και η στρογγυλότητα είναι συχνά πιο σημαντικά από τη μέγιστη ταχύτητα τραβήγματος. Για την παραγωγή ράβδων εμπορευμάτων μεγάλου όγκου, ο χρόνος κύκλου και ο αριθμός των ράβδων που τραβήχτηκαν ανά διαδρομή γίνονται πιο σημαντικοί παράγοντες επιλογής.
Η βελτίωση της επιφάνειας εξαρτάται επίσης από το εισερχόμενο υλικό. Το κρύο τράβηγμα μπορεί να βελτιώσει την τελική επιφάνεια μειώνοντας τη ράβδο μέσω της μήτρας, αλλά δεν θα πρέπει να αντιμετωπίζεται ως εγγυημένη μέθοδος για την αφαίρεση βαθιών ρωγμών, κοιλωμάτων ή ελαττωμάτων κάτω από την επιφάνεια. Η ποιότητα της εισερχόμενης ράβδου και η κατάσταση της μήτρας παραμένουν σημαντικές.
Οι Μηχανές Ψυχρού Σχεδιασμού με Αλυσίδες Ράβδου της σειράς FR φτάνουν έως28 m/minστα μικρότερα μοντέλα. Αυτό είναι χρήσιμο όταν ένας παραγωγός ράβδων εκτελεί πολλούς επαναλαμβανόμενους κύκλους σχεδίασης και η χρήση του μηχανήματος είναι πιο σημαντική από τη μέγιστη μεμονωμένη δύναμη έλξης. Για τις ράβδους από βαρύ κράμα, η διαθέσιμη ελκτική δύναμη και η επιτρεπόμενη μείωση γίνονται συνήθως οι περιοριστικοί παράγοντες, επομένως η μέγιστη ταχύτητα είναι λιγότερο σημαντική.
Το μηχάνημα μπορεί να διαμορφωθεί για1 έως 5 ράβδοι ταυτόχρονα, ανάλογα με το μέγεθος της ράβδου, το υλικό και τη διάταξη υποδοχής μήτρας. Το σχέδιο πολλαπλών ράβδων είναι ιδιαίτερα χρήσιμο για προϊόντα μικρότερης διαμέτρου με σταθερό εισερχόμενο υλικό, επειδή πολλά τεμάχια μπορούν να υποστούν επεξεργασία κατά τη διάρκεια μιας κίνησης του φορείου. Για ράβδους μεγάλης διαμέτρου ή υψηλής αντοχής, το τράβηγμα με μία ράβδο μπορεί να είναι πιο πρακτικό επειδή η απαιτούμενη δύναμη έλξης και ο χώρος εργαλείων αυξάνονται.
Η δύναμη έλξης μεταδίδεται μηχανικά μέσω της αλυσίδας και του κιβωτίου μειωτήρα. Η σειρά FR χρησιμοποιεί διαφορετικές διαμορφώσεις αλυσίδας και κιβωτίου ταχυτήτων καθώς αυξάνεται η χωρητικότητα του μηχανήματος, από διατάξεις μονής αλυσίδας σε μικρότερες μηχανές έως διαμορφώσεις διπλής και τριπλής αλυσίδας σε μοντέλα υψηλότερης ισχύος.
Αυτή η διαμόρφωση είναι χρήσιμη για εγκαταστάσεις που προτιμούν ένα απλό σύστημα μηχανικής μετάδοσης και θέλουν να αποφύγουν την εγκατάσταση μιας μεγάλης υδραυλικής μονάδας ισχύος. Η τάση της αλυσίδας, η λίπανση, η κατάσταση του οδοντωτού τροχού και η συντήρηση του κιβωτίου ταχυτήτων πρέπει ακόμα να περιλαμβάνονται στο σχέδιο προληπτικής συντήρησης του εργοστασίου.
Ένας ξεχωριστός κινητήρας επιστροφής επαναφέρει το φορέα έλξης μετά από κάθε διαδρομή. Αυτό δεν αυξάνει τη δύναμη έλξης, αλλά μπορεί να μειώσει τον μη παραγωγικό χρόνο μεταξύ των κύκλων. Το όφελος είναι πιο αισθητό σε επαναλαμβανόμενες παραγγελίες παραγωγής όπου το μηχάνημα εκτελεί εκατοντάδες παρόμοιες κινήσεις ανά βάρδια.
Προαιρετικόςαυτόματη τροφοδοσία, εξοπλισμός κοπής και λήψηςμπορεί να ενσωματωθεί όταν παράγεται συνεχώς η ίδια προδιαγραφή ράβδου. Ο αυτοματισμός είναι λιγότερο κρίσιμος για παραγωγή μικρής παρτίδας με συχνές αλλαγές μεγέθους, όπου η χειροκίνητη φόρτωση μπορεί να προσφέρει μεγαλύτερη ευελιξία και χαμηλότερη αρχική επένδυση.
Μην επιλέγετε ένα μηχάνημα μόνο από τη διάμετρο εκκίνησης και τελειώματος. Η απαιτούμενη δύναμη έλξης εξαρτάται από την ποιότητα του υλικού, την πραγματική μείωση της διατομής, τη σκλήρυνση εργασίας, την τριβή, τη γεωμετρία της μήτρας, τη λίπανση και τον αριθμό των ράβδων που σύρονται ταυτόχρονα.
Ως πρακτικό σημείο εκκίνησης, δώστε τοποιότητα υλικού, διάμετρος εκκίνησης, διάμετρος στόχος, απαιτούμενο μήκος ράβδου, αναμενόμενη απόδοση και αριθμός ράβδων ανά διαδρομή. Αυτές οι παράμετροι επιτρέπουν τον έλεγχο της χωρητικότητας του μηχανήματος και της διάταξης των εργαλείων πριν από την παραγγελία.
| Μοντέλο | Μέγ. Δύναμη έλξης (kN) | Μέγ. Ταξίδι (m) | Ταχύτητα σχεδίασης (m/min) | Κινητήρας επιστροφής (kW) | Περιστέλλων | Αλυσίδα | Κύριος κινητήρας (kW) | Διαστάσεις Μ×Π×Υ (mm) |
| FR-16 | 7 | 7 | 28 | 0.75 | ZQ250 | 1,5" | 4 | 16000×110×1600 |
| FR-25 | 10 | 8 | 28 | 0.75 | ZQ400 | 2" | 7,5/11 | 17000×1200×1600 |
| FR-50 | 50 | 8 | 25 | 1.1 | ZQ500 | 2,5" | 22 | 17000×1300×1600 |
| FR-76 | 100 | 9 | 25 | 2.2 | ZQ650 | 3" | 30/37 | 17500×1350×1600 |
| FR-100 | 150 | 10 | 12 | 3 | ZQ850 | 4" | 45 | 18000×1400×1600 |
| FR-120 | 200 | 10 | 12 | 3 | ZQ850 | 3" διπλό | 55 | 23000×2200×1800 |
| FR-150 | 400 | 10 | 10 | 3 | ZQ1000 | 4" διπλό | 75 | 23000×2300×1800 |
| FR-180 | 600 | 10 | 10 | 4 | ZQ1250 | 5" διπλό | 98 | 23000×2400×2000 |
| FR-200 | 800 | 10 | 10 | 4 | ZQ850×2 | 4" τριπλό | 55×2 | 23000×3000×2000 |
| FR-250 | 1000 | 10 | 10 | 4 | ZQ1450 | 5" τριπλό | 132 | 23000×2500×2000 |
Διαθέσιμες διαμορφώσεις:1–5 ράβδοι ανά διαδρομή, προσαρμοσμένη διαδρομή σχεδίασης, αυτόματη τροφοδοσία, αυτόματο κόφτη και σχάρα λήψης. Εργαλεία σχεδίασης σωλήνων, όπως άξονες, μπορούν επίσης να παρέχονται όπου απαιτείται η ίδια διαμόρφωση πάγκου έλξης για εφαρμογές σωλήνων.
Η στρογγυλή ράβδος ψυχρής έλξης χρησιμοποιείται συνήθως ως πρώτη ύλη για μπουλόνια, καρφιά, καρφίτσες, πριτσίνια και άλλα εξαρτήματα με περιστροφή ή κεφαλή. Η σταθερή διάμετρος είναι ιδιαίτερα χρήσιμη όταν το μηχάνημα κατάντη είναι ευαίσθητο στο μέγεθος της εισερχόμενης ράβδου. Για ένα εργοστάσιο συνδετήρων που παράγει μεγάλες παρτίδες ίδιας διαμέτρου, το σχέδιο πολλαπλών ράβδων μπορεί να προσφέρει ένα πρακτικό πλεονέκτημα παραγωγικότητας.
Οι εφαρμογές περιλαμβάνουν άξονες ακριβείας, ράβδους εμβόλου, στελέχη βαλβίδων και άλλα στρογγυλά εξαρτήματα που απαιτούν ελεγχόμενη διάμετρο και σταθερή επιφάνεια. Εδώ, οι σημαντικές παράμετροι του μηχανήματος είναι συνήθως η δύναμη έλξης, η σταθερότητα των διαστάσεων και η επαναληψιμότητα και όχι απλώς η υψηλότερη δυνατή ταχύτητα έλξης.
Οι κύλινδροι ρουλεμάν, οι οδηγοί άξονες, οι πείροι και οι πείροι τοποθέτησης μπορούν να επωφεληθούν από τις ελεγχόμενες διαστάσεις της ράβδου πριν από την επόμενη λείανση, περιστροφή ή φινίρισμα. Εάν η λείανση παραμένει μέρος της διαδρομής παραγωγής, οι εξαιρετικά λεπτές ανοχές έλξης μπορεί να είναι λιγότερο σημαντικές από τις σταθερές και επαναλαμβανόμενες διαστάσεις αποθέματος.
Ο χάλυβας εργαλείων, ο χάλυβας ελατηρίου και ο κράμα χάλυβα απαιτούν μεγαλύτερη προσοχή στην αντοχή του υλικού, τη μείωση ανά πέρασμα και τη λίπανση. Τα μοντέλα FR βαρέως τύπου είναι διαθέσιμα για υψηλότερες δυνάμεις έλξης, ενώ το πραγματικό χρονοδιάγραμμα επιτυχίας θα πρέπει να καθορίζεται από την ποιότητα υλικού και τις απαιτούμενες τελικές διαστάσεις αντί να εφαρμόζεται ένα ποσοστό μείωσης σε κάθε κατηγορία χάλυβα.
Τα κράματα ανοξείδωτου χάλυβα, αλουμινίου, χαλκού, ορείχαλκου, τιτανίου και νικελίου μπορούν να υποστούν επεξεργασία όταν το υλικό και το σύστημα μήτρας είναι κατάλληλα. Αυτά τα υλικά δεν συμπεριφέρονται με τον ίδιο τρόπο κατά τη διάρκεια του σχεδίου: η σκλήρυνση εργασίας, η τριβή και η λίπανση μπορεί να διαφέρουν σημαντικά, επομένως το μηχάνημα πρέπει να επιλέγεται από το πραγματικό υλικό και το πρόγραμμα σχεδίασης.
Η διαδικασία μηχανικής της FangRong ξεκινά με το υλικό, τις διαστάσεις και τις απαιτήσεις παραγωγής του πελάτη. Η διαμόρφωση της βάσης μήτρας, η διάταξη του φορείου, η διαδρομή, η δύναμη έλξης και ο προαιρετικός αυτοματισμός προσδιορίζονται πριν από την κατασκευή. Αυτό είναι σημαντικό επειδή η ίδια ονομαστική διάμετρος ράβδου μπορεί να απαιτεί διαφορετικές χωρητικότητες του μηχανήματος όταν η αντοχή και η μείωση του υλικού είναι διαφορετικές.
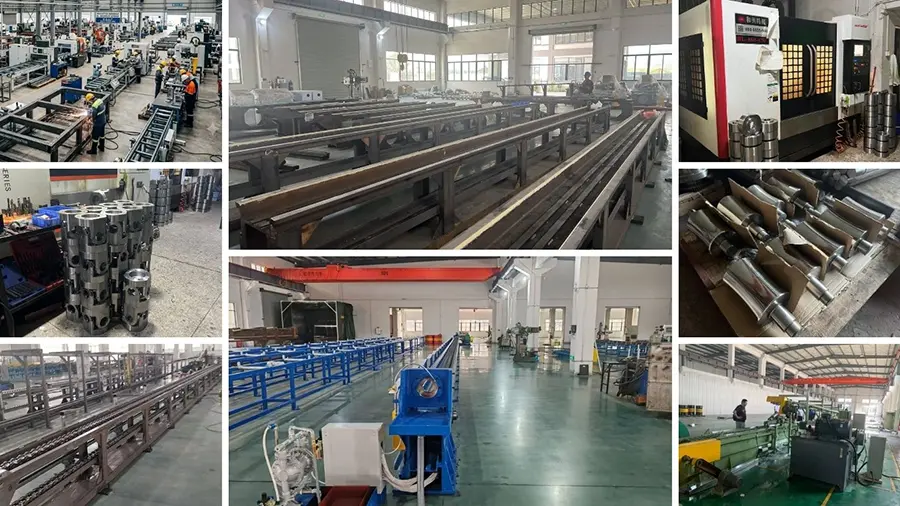
Η παραγωγική διαδικασία περιλαμβάνει επιθεώρηση χάλυβα και εξαρτημάτων, μηχανική κατεργασία, συναρμολόγηση κιβωτίου ταχυτήτων και αλυσίδας, συναρμολόγηση φορείου, τελική μηχανική και ηλεκτρική ενοποίηση, προγραμματισμό PLC και δοκιμή μηχανών. Οι ράγες οδηγοί επεξεργάζονται σύμφωνα με τις αναφερόμενες προδιαγραφές παραγωγής, με αναγραφόμενο στόχο ευθύτητας ≤0,3 mm/m.
Τα μηχανήματα ελέγχονται πριν από την αποστολή, συμπεριλαμβανομένης της δοκιμής σε αδράνεια και φορτίου. Όπου υπάρχουν διαθέσιμα δείγματα πελατών, μπορεί να χρησιμοποιηθεί πραγματικό υλικό για τον έλεγχο του κύκλου σχεδίασης και της λειτουργίας του μηχανήματος. Αυτό παρέχει μια πιο χρήσιμη αναφορά αποδοχής από τη δοκιμή μόνο του μηχανικού συστήματος, ιδιαίτερα όταν το τελικό αποτέλεσμα εξαρτάται από τις προδιαγραφές υλικού και μήτρας του πελάτη.
Η FangRong ασχολείται με εξοπλισμό κρύου έλξης τύπου αλυσίδας από το 1998. Η σειρά FR της έχει αναπτυχθεί γύρω από διαφορετικές δυνάμεις έλξης, διατάξεις αλυσίδας, χωρητικότητα κιβωτίου ταχυτήτων και απαιτήσεις παραγωγής αντί να χρησιμοποιεί μια διαμόρφωση μηχανής για κάθε μέγεθος ράβδου.
Η παραγωγή πραγματοποιείται μέσω της Dongguan Fangrong Metallurgical Equipment Co., Ltd. και της Yangjiang Fangrong Machinery Co., Ltd. Η διάταξη κατασκευής δύο εγκαταστάσεων υποστηρίζει την παραγωγή τυπικών πάγκων έλξης καθώς και μεγαλύτερων μηχανών και προσαρμοσμένων διαμορφώσεων.
Ο ποιοτικός έλεγχος καλύπτει τα εισερχόμενα υλικά, τη μηχανική κατεργασία, τη συναρμολόγηση, την ηλεκτρική ενοποίηση, τη δοκιμή μηχανών και την τελική επιθεώρηση. Τα αρχεία επιθεώρησης και ο χειρισμός μη συμμόρφωσης χρησιμοποιούνται για την παρακολούθηση προβλημάτων κατασκευής πριν συσκευαστεί ο εξοπλισμός για εξαγωγή.
ISO 9001:2015— Πιστοποίηση συστήματος διαχείρισης ποιότητας, Αρ. πιστοποιητικού UQ231211R1.
CE— Μπορούν να παρέχονται οι ισχύουσες διαμορφώσεις μηχανών για την αντιμετώπιση των ευρωπαϊκών απαιτήσεων ασφάλειας μηχανημάτων, συμπεριλαμβανομένων των σχετικών λειτουργιών προστασίας και διακοπής έκτακτης ανάγκης.
Επιθεώρηση SGS— Μπορεί να διευθετηθεί ανεξάρτητη επιθεώρηση όταν απαιτείται από τη σύμβαση αγοράς ή τη διαδικασία ποιότητας πελάτη.
Διπλώματα ευρεσιτεχνίας— Η εταιρεία αναφέρει 32 διπλώματα ευρεσιτεχνίας εφευρέσεων και περισσότερες από 100 πατέντες μοντέλων χρησιμότητας που καλύπτουν εξοπλισμό και συναφείς μηχανισμούς.
Το πακέτο Rod Chain Cold Drawing Machine περιλαμβάνει τη δομή του κύριου πάγκου έλξης, τον κύριο κινητήρα, το κιβώτιο ταχυτήτων μείωσης, την κίνηση αλυσίδας, το φορείο έλξης, τη βάση μήτρας και το σύστημα ελέγχου PLC με HMI. Το τυπικό εργαλείο περιλαμβάνεται σύμφωνα με την επιβεβαιωμένη διαμόρφωση. Οι μήτρες για το συγκεκριμένο υλικό του πελάτη και το τελικό μέγεθος αναφέρονται σύμφωνα με την πραγματική απαίτηση σχεδίου.
Πριν από την αποστολή, ο πελάτης θα πρέπει να επιβεβαιώσει τον χώρο εγκατάστασης, την παροχή ηλεκτρικής ενέργειας, τη διάταξη χειρισμού υλικών, τις απαιτήσεις θεμελίωσης ή αγκύρωσης, την προετοιμασία εισερχόμενης ράβδου και τον εξοπλισμό κατάντη. Σχέδια θεμελίωσης και πληροφορίες για τα μπουλόνια αγκύρωσης μπορούν να παρέχονται για τον προγραμματισμό εγκατάστασης.
MOQ: 1 σετ.Η τιμή αναφέρεται σύμφωνα με το μοντέλο και τη διαμόρφωση του μηχανήματος. Για αγορές πολλαπλών μηχανημάτων, η τιμολόγηση με βάση την ποσότητα είναι διαθέσιμη ως εξής:
1 σετ:τυπική προσφορά έργου με βάση το επιλεγμένο μοντέλο FR και τη διαμόρφωση.
2–4 σετ:Διατίθεται εκπτωτική προσφορά βάσει ποσότητας σύμφωνα με τα επιβεβαιωμένα μοντέλα και επιλογές.
5+ σετ:προσφορά έργου ή όγκου διαθέσιμη μετά την επιβεβαίωση της πλήρους λίστας εξοπλισμού και του χρονοδιαγράμματος παράδοσης.
Τυπικές παραγγελίες:περίπου 30–60 ημέρες για FR-16 έως FR-100 μετά την παραλαβή της συμφωνημένης προκαταβολής και της τεχνικής επιβεβαίωσης.
Μεγάλες ή προσαρμοσμένες παραγγελίες:περίπου 90–120 ημέρες για FR-150 και άνω, ή μηχανήματα που απαιτούν ειδικό αυτοματισμό ή προσαρμοσμένη μηχανική.
Γρήγορες παραγγελίες:Η παραγωγή προτεραιότητας μπορεί να αξιολογηθεί σύμφωνα με τη χωρητικότητα του εργοστασίου, τη διαθεσιμότητα εξαρτημάτων και την απαιτούμενη διαμόρφωση. Οποιαδήποτε συντομευμένη ημερομηνία παράδοσης θα πρέπει να επιβεβαιωθεί γραπτώς πριν από την τοποθέτηση της παραγγελίας.
Οι τυπικοί όροι πληρωμής είναι30% κατάθεση και 70% πριν από την αποστολή μετά από δοκιμή αποδοχής εργοστασίου. Η τυπική περίοδος εγγύησης είναι12 μήνες από την έναρξη λειτουργίας, με την επιφύλαξη της τελικής σύμβασης πώλησης.
Το εύρος εφαρμογών που αναφέρεται είναι περίπουØ5 έως Ø250 mmγια συμπαγείς στρογγυλές ράβδους. Το πρακτικό εύρος εξαρτάται από την αντοχή του υλικού, το αρχικό μέγεθος, το τελικό μέγεθος και την απαιτούμενη μείωση, επομένως η διάμετρος δεν πρέπει να χρησιμοποιείται μόνο για την επιλογή του μηχανήματος.
Οι Μηχανές Ψυχρού Σχεδιασμού με Αλυσίδες Ράβδου μπορούν να διαμορφωθούν για ανθρακούχο χάλυβα, κράμα χάλυβα, ανοξείδωτο χάλυβα, χάλυβα εργαλείων, χάλυβα ελατηρίου, αλουμίνιο, χαλκό, ορείχαλκο, τιτάνιο, κράματα νικελίου και άλλα κατάλληλα μέταλλα. Το υλικό μήτρας, το λιπαντικό και το πρόγραμμα σχεδίασης πρέπει να ταιριάζουν με το υλικό.
Μέχρι και5 ράβδοι ανά διαδρομήμπορεί να διαμορφωθεί όπου το μέγεθος της ράβδου, η δύναμη έλξης και η διάταξη του υποδοχέα μήτρας το επιτρέπουν. Η λειτουργία πολλαπλών ράβδων είναι πιο ωφέλιμη για σταθερή, επαναλαμβανόμενη παραγωγή παρά για συχνή αλλαγή μικρών παρτίδων.
Για το συμβατικό τράβηγμα της ράβδου, το άκρο της ράβδου πρέπει κανονικά να μειωθεί ώστε να μπορεί να εισέλθει στη μήτρα και να πιαστεί από το φορείο έλξης. Μπορεί επομένως να απαιτηθεί ξεχωριστή μηχανή κατάδειξης ή ενσωματωμένος εξοπλισμός κατάδειξης ανάλογα με την κατάσταση εισερχόμενης ράβδου και τη γραμμή παραγωγής του πελάτη.
Ξεκινήστε με την ποιότητα υλικού, τη διάμετρο εκκίνησης, την τελική διάμετρο, τη μείωση ανά πέρασμα και την απαιτούμενη απόδοση. Στη συνέχεια, το μηχάνημα θα πρέπει να ελεγχθεί έναντι της υπολογιζόμενης δύναμης έλξης, της διαδρομής και του αριθμού ράβδων ανά κύκλο. Ένα μεγαλύτερο μηχάνημα δεν είναι αυτόματα καλύτερο εάν η απαίτηση παραγωγής δεν χρειάζεται την πρόσθετη δυναμική του.
Ναί. Η χειροκίνητη φόρτωση μπορεί να χρησιμοποιηθεί για ευέλικτη παραγωγή με συχνές αλλαγές προϊόντων. Η αυτόματη τροφοδοσία και λήψη γίνεται πιο πολύτιμη όταν η ίδια διάμετρος και το ίδιο υλικό παράγονται συνεχώς και η μείωση της εργασίας ή ο χρόνος κύκλου είναι μια σημαντική ανησυχία.
Το τυπικό μηχάνημα περιλαμβάνει εργαλεία σύμφωνα με την επιβεβαιωμένη διαμόρφωση τροφοδοσίας. Οι μήτρες για συγκεκριμένες διαστάσεις πελάτη θα πρέπει να προσδιορίζονται ξεχωριστά, επειδή η γεωμετρία και το υλικό της μήτρας εξαρτώνται από την ποιότητα της ράβδου, τη μείωση και το τελικό μέγεθος.
Ναι, τα δείγματα που παρέχονται από τον πελάτη μπορούν να χρησιμοποιηθούν για δοκιμές στο εργοστάσιο, όταν τα έχετε κανονίσει εκ των προτέρων. Η παροχή του πραγματικού υλικού ράβδου και των διαστάσεων στόχου συνιστάται όταν η απόδοση διαστάσεων και το χρονοδιάγραμμα σχεδίασης είναι κρίσιμα για το έργο.
Διεύθυνση
NO.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Τηλ
ΗΛΕΚΤΡΟΝΙΚΗ ΔΙΕΥΘΥΝΣΗ